14
2026
-
08
家电外壳喷涂良品率仅75%-82%,新建自动化线如何用机器人把良率稳定在98%以上?
作者:
创智涂装
在家电制造车间里,喷涂工序一直是个"老大难"。不少企业反馈,外壳喷涂的良品率长期徘徊在75%到82%之间——这意味着每生产100件产品,就有近20件需要返工甚至报废。油漆浪费、人工成本攀升、交期延误,这些问题像一块石头,压在每一个生产管理者的心头。但与此同时,我们也看到另一番景象:一些新建的自动化喷涂线,良品率稳稳站在98%以上,油漆利用率大幅提升,车间几乎闻不到刺鼻气味,操作工坐在空调房里看着屏幕就能完成全部生产。差距在哪里?答案很明确——不是工人不够努力,而是产线设计思路需要重新出发。

为什么传统喷涂线总是"卡"在80%左右?
要解决问题,先得看清问题。传统人工喷涂或简易自动线,良品率上不去,核心卡在三个地方:
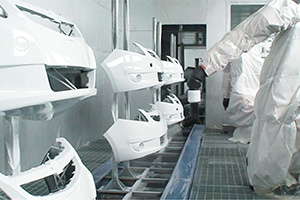
第一,膜厚控制靠"手感"。 喷枪距离工件远近、走枪速度快慢、重叠区域宽窄,全凭师傅经验。同一班次不同工人喷出来的膜厚能差出30微米,色差、流挂、橘皮等问题接踵而至。
第二,环境干扰不可控。 喷房里的温湿度、风速、漆雾浓度,哪怕只波动一点点,涂层状态就会发生变化。人工线很难做到环境参数的实时闭环调节。
第三,节拍与品质互相"打架"。 赶产量时,工人容易加快走枪速度,膜厚变薄、遮盖力不足;追求品质时,又不得不放慢节奏,产能直接打折。
这三个问题叠加在一起,良品率想突破85%都难,更别说摸到98%的门槛。
新建自动化线:从"人适应机器"到"机器人适应工件"
真正能把良品率拉到98%以上的,不是简单地在旧线上加几台机器人,而是从零开始、整体规划一条全新的自动化喷涂线。这里的关键词是"新建"——不是改造,不是修补,而是按照机器人喷涂的工艺逻辑,重新设计整条产线的每一个环节。
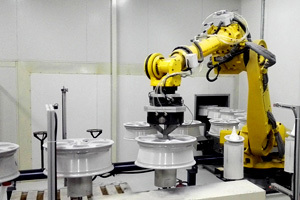
机器人轨迹规划:每一枪都"算"出来的
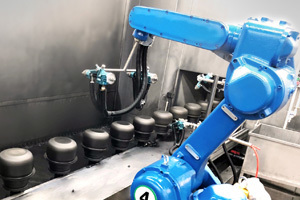
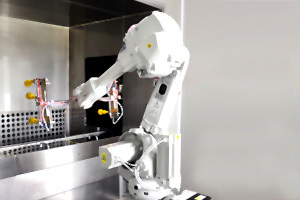
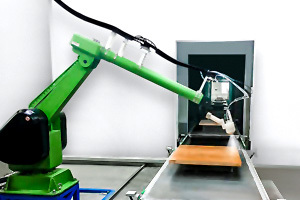
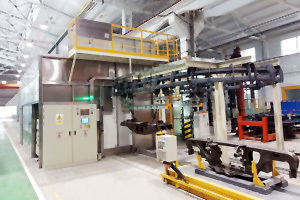
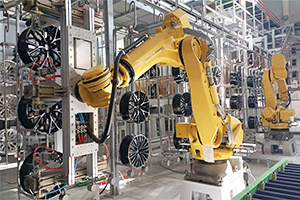
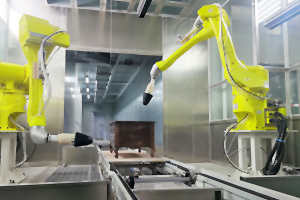
在新建线中,机器人的运动轨迹不是靠示教器手动"摇"出来的,而是基于3D工件模型,通过离线编程软件预先仿真、自动生成。喷枪的入射角度、运行速度、重叠率、旋杯转速、成型空气压力——这些参数全部数字化、标准化。同一款外壳,第一件和第一万件喷出来的膜厚偏差可以控制在±3微米以内。这不是"差不多就行",而是真正的过程可控。
智能感知:让机器人"看见"工件
配合3D视觉定位系统,机器人能够自动识别来件的位置、姿态甚至型号。不同批次的挂件位置有偏差?视觉系统实时补偿,机器人自动纠偏。换产不同型号的外壳?系统自动调用对应的喷涂程序,切换时间压缩到分钟级。
闭环反馈:膜厚在线测量+自动修正
这是98%良品率最核心的支撑。在关键工位部署膜厚在线检测设备,实时采集涂层数据,反馈给控制系统。如果某一段膜厚偏低,系统自动微调该区域的喷涂参数——不需要停机,不需要人工干预,整个过程在运行中完成修正。
环境工程:把喷房做成"恒温恒湿的洁净室"
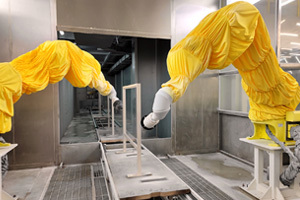
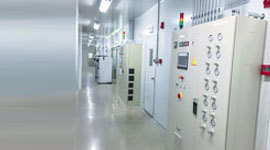
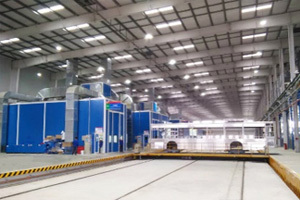
新建自动化线的喷房设计,从送风过滤、温湿度控制、漆雾捕集到废气处理,全部按照精密涂装的标准来配置。机器人对环境的适应能力虽然比人强,但稳定的环境能让工艺窗口放得更宽,良品率自然更稳。
从75%到98%,带来的不只是良品率数字的变化
当良品率从80%左右提升到98%以上,企业实际获得的价值远超数字本身:
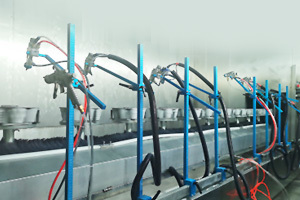
油漆成本直接下降约40%——静电旋杯+精确轨迹控制,油漆传递效率从传统空气喷枪的30%-40%提升到85%以上;
返工人力缩减70%以上——不需要大量打磨、补喷、重新上挂的工人;
产能节拍稳定可控——机器人24小时匀速运行,不再受人员状态、交接班影响;
车间环境脱胎换骨——密闭喷涂+高效过滤+废气处理,工人告别口罩和防护服,招工不再困难。
更重要的是,当你的喷涂良品率稳定在98%以上,客户验厂一次通过,订单自然越接越多。
选择对的涂装设备厂家,少走三年弯路
新建一条自动化喷涂线,投资不菲,决策必须慎重。很多企业在规划阶段走了弯路——有的照搬别人的产线方案,结果工艺不匹配;有的为了压低成本,在关键设备上做了妥协,投产之后问题不断;还有的找了没有家电行业经验的团队,调试半年都达不了标。真正靠谱的涂装设备厂家,应该具备三个条件:一是在家电外壳喷涂领域有成熟的案例积累;二是能提供从工艺规划、设备制造、安装调试到售后保障的全流程服务;三是愿意站在客户的角度,把整条线的投资回报算清楚、讲明白。
广东创智智能装备有限公司深耕涂装自动化领域多年,专注为家电制造企业提供新建喷涂线的整体解决方案。从机器人选型与布局、喷房环境系统设计、输送链节拍匹配,到整线联动调试与工艺参数固化,每一个环节都围绕"稳定98%以上良品率"这个核心目标来展开。如果您正在规划新建家电外壳喷涂线,欢迎与我们交流,让专业的团队帮您把产线从第一天就建对。
家电外壳喷涂线,自动化喷涂线
相关资讯