03
2026
-
09
粉末涂装换色需停机、涂层边缘堆积严重,新建喷粉线如何实现不停机换色与均匀喷涂?
作者:
创智涂装
走进任何一家做钣金、机柜、建材或家电配件的车间,问一线师傅最怕什么,答案往往不是"活多",而是"换色"。订单越来越碎,一批三百件、五个颜色,刚把喷房清理干净,下一单又来了。停机一次,前处理的温度在掉,固化炉的炉温在掉,节拍全乱了。对新建粉末涂装生产线来说,能不能把换色这件事做轻,几乎决定了这条线每天到底能出多少活。

换色停机,停掉的不只是时间
传统喷粉线的换色,靠的是人工清吹:喷枪、粉管、粉泵、喷房内壁、回收系统,一处不干净,下一批工件上就会浮出杂色颗粒。一次彻底换色,从停线到恢复生产,少则四、五十分钟,多则一个多小时。一天换四、五次,半天产能就没了。更麻烦的是,粉末回收系统如果分色不彻底,混粉一旦回用,整批工件都可能返工。
边缘堆积,薄厚之间藏着真金白银
另一个老问题是涂层边缘堆积——工件边角、孔洞周围粉层过厚,平面却偏薄,业内叫"厚边"或"肥边"。静电吸附天然会在棱角处聚集,再加上喷枪走速、出粉量与工件形状不匹配,膜厚忽高忽低。结果是:要么边角浪费粉末,要么平面遮盖不住露出底材,复喷率一上去,粉末成本和人工成本一起涨。
新建粉末涂装生产线,把"快换"设计进去
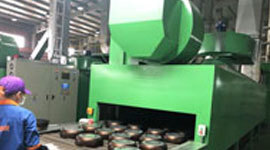
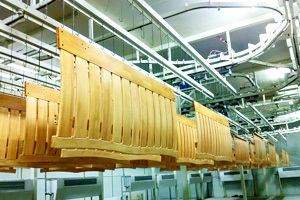
换色效率不是靠人勤快,而是靠在建线之初就规划好。新建粉末涂装生产线要实现接近不停机的换色,关键在于三处:
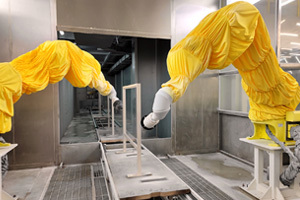
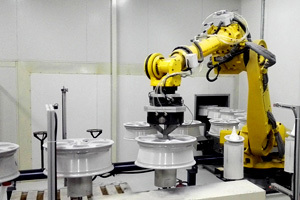
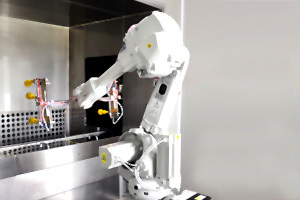
一是供粉中心集中化。把粉桶、粉泵、振动筛集中到独立的供粉中心,配合快接式粉管与自动清吹回路,换色时只需切换粉路并执行自动吹扫,清粉动作在几十秒内完成,喷房外操作,不必人员进房。
二是回收系统分色处理。旋风分离加滤芯回收的两级结构,配大风量、低残留的滤芯自清设计,配合可快速抽换的粉斗,让每一路颜色的粉末各回各家,换色残留降到极低。对换色频繁的企业,还可以按常用色组配置多套回收单元,颜色切换时整组切换。
三是配方化管理。把每种颜色对应的静电电压、电流、出粉量、往复机行程与链速存成工艺配方,换色如换台,一键调用,参数不再靠老师傅凭手感调。
均匀喷涂,靠的是整套系统的默契
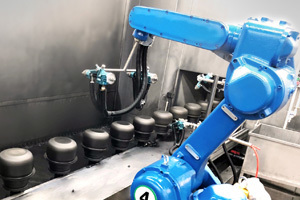
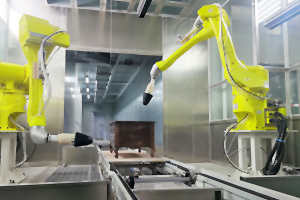
膜厚均匀,从来不是把喷枪多装几把就能解决的。新建粉末涂装生产线更值得关注的是三件事:其一,喷枪布局与工件轮廓匹配,配合光栅或工件识别,实现有工件才喷、无工件停粉,减少无效上粉;其二,静电参数闭环控制,随工件距离、形状变化自动调节输出电流,抑制边角的法拉第笼效应与厚边堆积;其三,往复机变频调速与链速联动,让喷幅重叠率恒定,避免起步、收尾处的粉层忽厚忽薄。这些细节叠加起来,粉末利用率和一次合格率会有肉眼可见的变化。
好用的线,是设计出来的
当前涂装行业的形势很清楚:环保监管对挥发性有机物排放持续收紧,粉末涂料因其近乎零溶剂排放的特性,正从"可选项"变成不少企业的"必选项";与此同时,多品种、小批量、短交期成为常态,客户对涂层外观的一致性要求也更加苛刻。在这样的背景下,一条生产线值不值得投入,看的不是单台设备的参数,而是整线在换色节拍、粉末利用率、膜厚一致性上的综合表现,以及能否为后续产能爬坡留出余量。
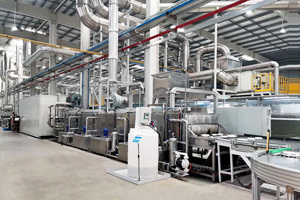
广东创智智能装备有限公司长期专注于粉末涂装生产线的规划、制造与交付,从前处理、喷房、供粉与回收系统,到固化炉、输送与智能控制,提供整线配套与安装调试服务。如果你正在筹建新的喷粉线,不妨把换色频次、常用色组、工件尺寸与日产能这些真实数据摊开来谈——把需求说清楚,方案才立得住,线开起来也才真的省心。
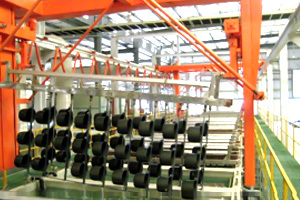
粉末涂装生产线,前处理
相关资讯