02
2026
-
11
家具、乐器、炊具涂装设备怎么选?先看你手里那块材料
作者:
创智涂装
家具、乐器、炊具三种材质,对涂装设备的要求差在哪?本文从木材含水率、乐器漆膜薄涂、不粘锅内涂烧结三个角度,拆解家具喷涂生产线、乐器涂装设备与锅具涂装设备的选型要点,并附一张对比表和一份涂装设备厂家的六问清单。

先看结论
材质决定涂装线的节奏:木材怕急、乐器怕厚、炊具怕温差,三种材料对应三套完全不同的设备逻辑。
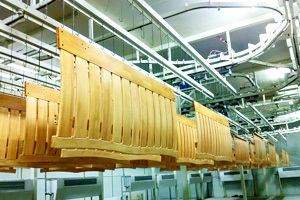
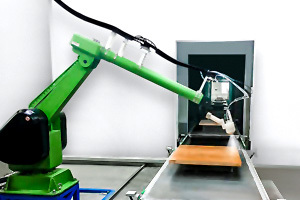
家具喷涂生产线的重心在烘干段。木料带着含水率进线,水性漆切换后干燥更慢,烘干段长度与风速要重新核算。
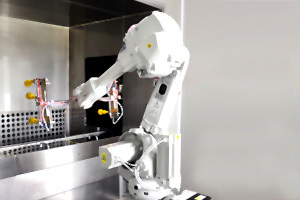
乐器涂装设备拼的是"薄而匀"和喷房洁净度。漆膜厚薄直接参与发声,多遍薄涂要靠设备稳定复现。
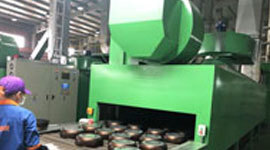
不粘锅自动喷涂生产线的成败在隧道炉。预热、烧结、冷却分段控温,炉内温差决定涂层附着力与不粘寿命。
选涂装设备厂家,先看它做没做过你这类材质,能不能拿你的工件打样试喷,再谈报价。
一、木材:怕水、怕急、怕不均匀
家具涂装设备的关键,藏在木器喷涂线的烘干段里
二、乐器:漆膜是发声的一部分
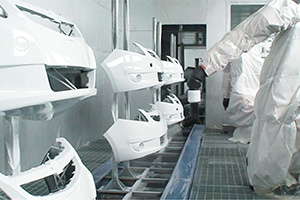
乐器涂装设备的核心,是薄涂工艺与喷房洁净度
小提琴、吉他的面板只有两三毫米厚,全靠振动发声。漆涂厚了、涂硬了,等于给共鸣箱套上一层壳,声音发闷、发散;涂得太薄,又护不住木头。
老师傅讲究多遍薄涂,每一遍都干透、打磨,再上下一遍。设备要做的,就是把"薄而匀、次次一致"这件事稳定地复现出来。传统的油性漆、酒精漆干速差得多,喷房的温湿度必须恒定,否则漆膜干速漂移,这一批和下一批之间就会出现音色差。
吉他喷漆房里一颗灰尘,落到漆面上就是一处瑕点。洁净度不是加分项,是乐器涂装设备的及格线。
一句话:乐器厂选设备,别问喷得快不快,问喷得匀不匀、稳不稳。

三、炊具:温差一度,涂层两种命运
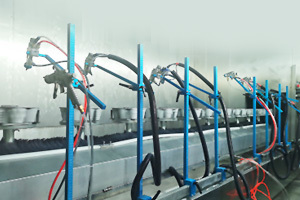
不粘锅自动喷涂生产线,难点全在炊具内涂喷涂线与固化炉温区
三种材质的涂装线差异对照
材质 | 关键控制点 | 前处理 | 喷涂方式 | 干燥固化 | 常见坑 |
| 木材(家具) | 含水率、干燥曲线平缓 | 除尘、砂光、除湿 | 往复机+机器人补喷 | 低温长烘干,风速稳定 | 烘干段留量不足,切换水性漆后产量腰斩 |
| 乐器(吉他/小提琴) | 漆膜薄而匀、喷房洁净 | 精细打磨、封底 | 精细雾化多遍薄涂 | 常温/低温慢干,温湿度恒定 | 漆膜偏厚偏硬,音色被压住 |
| 炊具(铝锅/不锈钢锅) | 炉内温差、膜厚一致 | 除油、粗化、预热 | 内涂自动喷涂、静电喷涂 | 隧道炉三段控温烧结 | 温区不分、温差失控,涂层起皮发黄 |
选涂装设备厂家,先问这六句
1、这家厂做没做过我这种材质的整线?
2、能不能拿我的工件去打样试喷,把膜厚和色差实测给我看?
3、前处理、喷涂、固化、废气处理,是成套设计还是拼凑的?
4、节拍、能耗、漆料利用率算得清吗?
5、烘道长度、炉内温差这些参数,是按我的工艺算的还是套模板?
6、设备进场后,安装调试和人员培训谁来做,多久能到现场?
常见问题(FAQ)
Q1:家具厂切换水性漆,现有的烘干线还够不够长?
多数情况下不够。水性漆干燥比油性漆慢,同样的节拍需要更长的烘干段或更大的风量,建议在方案阶段按实际涂料重新核算,别按油性漆的经验值套。
Q2:不粘锅隧道炉的温区该怎么分?温差控到多少合适?
通常分预热、烧结、冷却三段,各段独立控温,炉内温差要压在 ±5℃ 以内。温差一旦失控,同一炉里就会同时出现欠烘和过烘。
Q3:一条自动喷涂线的节拍和能耗怎么估?
节拍取决于工件尺寸、挂具间距与固化时间,标准锅具喷涂生产线约 800–1200 件/小时;能耗则要看炉体保温、余热回收和废气处理配置。这两项都应在报价前给出测算表。
Q4:涂装设备厂家怎么选才不踩坑?
先做过的同类材质案例,再要求用自己的工件打样试喷,最后看整线设计与交付服务能力。参数可以谈,样板骗不了人。
Q5:华南地区的厂家有没有响应优势?
有。设备与服务团队都在华南,珠三角范围内响应速度更快,安装调试、人员培训与后续工艺支持都能就近安排,远程诊断系统 + 4小时响应。

广东创智智能装备有限公司,是一家集售前整厂规划、自主研发、设计、制造、安装、调试、售后服务于一体的供应商,主要为汽车配件、轨道交通、家具、乐器、炊具、家电、五金、低空装备、工业装备等多个行业客户提供各类定制自动化涂装生产线、涂装装备、环保装备等整厂解决方案。我们更愿意从一块工件、一个样板开始:您把材质和工艺要求带来,我们安排打样试喷,把温度曲线、节拍和漆料消耗算给您看,再谈方案。带工件来试一次,看得见漆膜,才好下决心。
涂装设备厂家
相关资讯