26
2025
-
12
多材质兼容难题:一套五金涂装设备如何应对铁、铝、锌合金的不同工艺需求
作者:
创智涂装
在五金制造领域,自动化涂装生产线已成为提升效率与品质的核心装备。然而,面对铁、铝、锌合金等不同材质的涂装需求,单一设备往往因材质特性差异陷入“水土不服”的困境——铁件需高附着力底漆,铝件需防氧化前处理,锌合金则对固化温度敏感,如何让一套设备兼顾多重工艺需求?这不仅是技术突破的挑战,更是五金厂降本增效的关键命题。
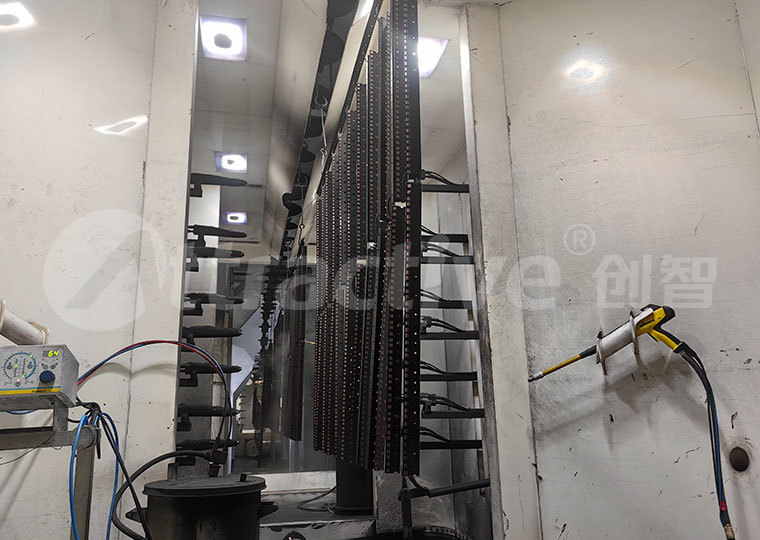
一、材质特性差异:涂装工艺的“天然壁垒”
不同金属的物理化学特性直接决定了涂装工艺的差异化需求。以铁件为例,其表面易氧化生锈,需通过磷化或陶化处理形成致密转化膜,增强涂层附着力;铝件因表面活性高,需采用铬化或硅烷处理抑制氧化反应,同时避免涂层鼓泡;锌合金则因熔点低,固化温度需严格控制在160-180℃区间,否则易导致基材变形。此外,三种材质的导电性、热膨胀系数差异显著,进一步放大了涂装工艺的兼容难度。
传统解决方案多采用“专材专线”模式,即针对不同材质搭建独立生产线。但这一模式不仅占用大量厂房空间,更因设备闲置率高导致综合成本攀升。例如,某中型五金厂若同时生产铁制工具、铝制灯具和锌合金卫浴配件,需投入三套前处理设备、三组喷涂系统及三套烘干炉,初期投资超千万元,且维护成本随设备数量线性增长。
二、模块化设计:自动化涂装生产线的“变形基因”
破解多材质兼容难题的核心在于设备的模块化与智能化升级。当前,行业领先的自动化涂装生产线已通过“核心模块+可替换功能单元”的设计,实现“一线多用”的柔性生产能力。具体而言,设备由五大核心模块构成:
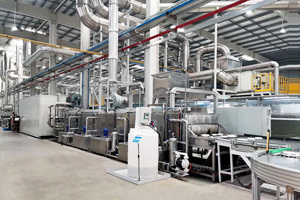
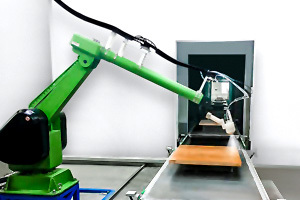
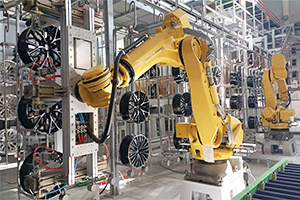
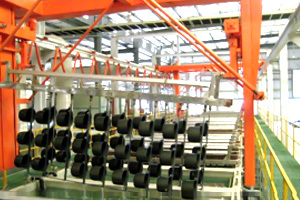
前处理集成模块:集成清洗、除油、磷化、陶化、铬化、硅烷化等多种工艺槽体,通过机械臂自动抓取工件切换处理流程。例如,铁件经磷化槽生成磷酸盐转化膜,铝件则进入硅烷槽形成有机硅保护层,锌合金直接进入清洗槽去除表面油污,全程无需人工干预。
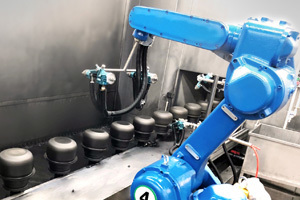
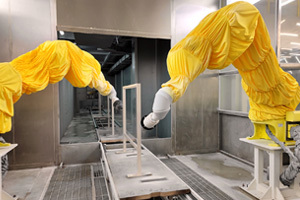
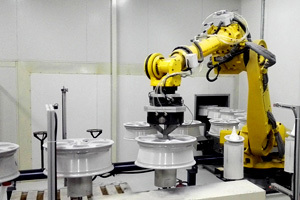
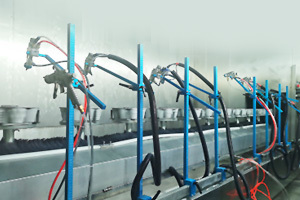
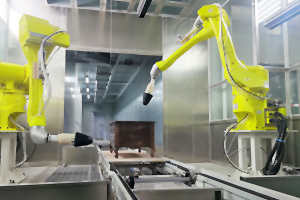
智能喷涂模块:配备可更换喷枪与静电发生器,支持空气喷涂、静电喷涂、粉末喷涂等多种工艺。针对铁件表面粗糙的特点,采用高压静电喷枪确保粉末渗透缝隙;铝件则切换至低压空气喷枪,避免高压击穿氧化膜;锌合金则选用低温固化粉末喷枪,防止基材过热变形。
温度自适应烘干模块:采用多段独立温控技术,每段炉膛配备铂电阻传感器与PID控制器,可针对不同材质设定阶梯式固化曲线。例如,锌合金涂层需先在80℃预热10分钟,再升温至180℃固化20分钟;铁件则直接进入200℃高温炉固化30分钟,确保涂层充分交联。
质量检测模块:集成涂层厚度仪、附着力测试仪、色差仪等设备,通过机器视觉与AI算法实时分析涂层质量。若检测到铁件涂层厚度不足,系统自动调整喷枪参数;若铝件附着力不达标,则触发前处理模块返工流程。
数据中枢模块:通过工业互联网平台整合各模块数据,生成工艺参数库与设备维护日志。例如,系统记录某批次锌合金产品的固化温度曲线,若后续生产中出现类似材质,可直接调用最优参数,减少试错成本。
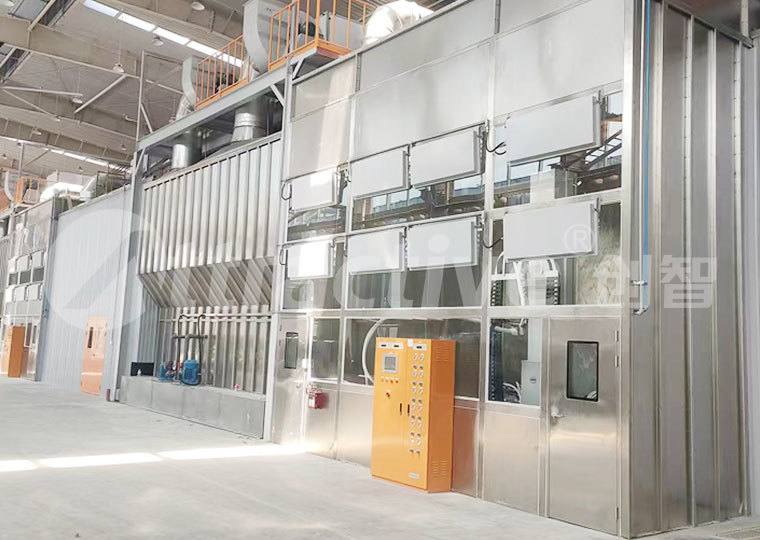
三、实践验证:从实验室到生产线的技术落地
某高端卫浴五金企业曾面临锌合金花洒与铁制水龙头的共线生产难题。引入模块化自动化涂装生产线后,其生产流程实现质的飞跃:
效率提升:单线日产能从800件提升至2000件,设备利用率提高150%;
成本优化:前处理药剂消耗降低40%,能源成本减少30%,综合成本下降25%;
品质跃升:涂层附着力达标率从78%提升至99%,盐雾测试通过时间从500小时延长至1200小时。
该企业技术总监表示:“模块化设计让设备像‘变形金刚’一样灵活,我们甚至能在一套生产线上同时处理铜、不锈钢等更多材质,真正实现了‘以一敌十’的降本增效。”
四、未来展望:智能化与绿色化的双重驱动
随着工业4.0与“双碳”目标的推进,自动化涂装生产线正向更高层次的智能化与绿色化演进。一方面,AI算法将深度参与工艺优化,通过大数据分析预测设备故障、自动调整参数,实现“零干预”生产;另一方面,低温固化粉末、水性涂料等环保材料的应用,配合热泵烘干、余热回收等技术,将进一步降低能耗与VOC排放。
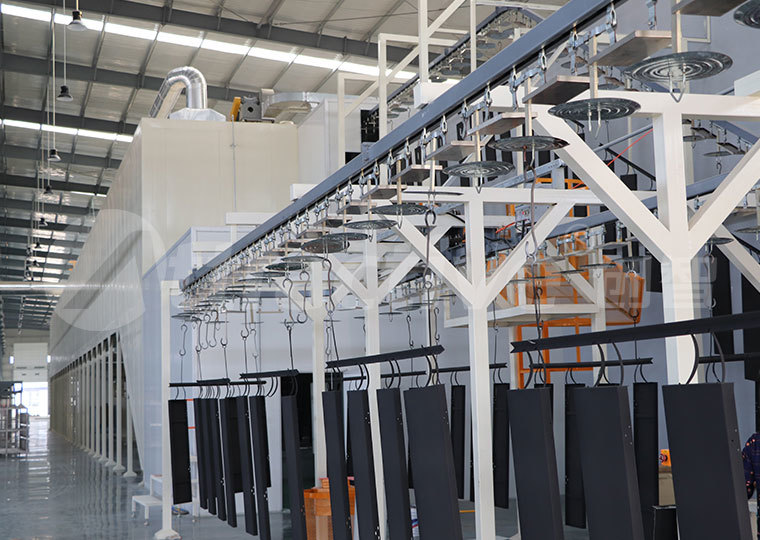
在五金制造竞争日益激烈的今天,一套能兼容多材质的自动化五金喷涂设备,不仅是企业降本增效的“利器”,更是迈向智能制造的“入场券”。当设备不再受限于材质差异,当工艺流程因智能化而精准高效,五金厂方能在全球产业链中占据更有利的位置,书写属于自己的高质量发展篇章。
五金涂装设备,自动化涂装生产线
相关资讯